


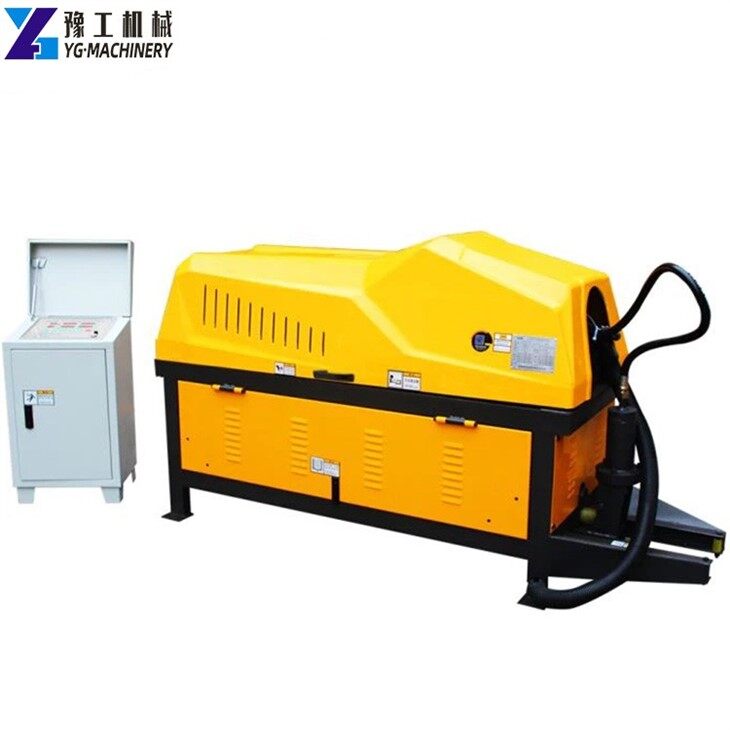
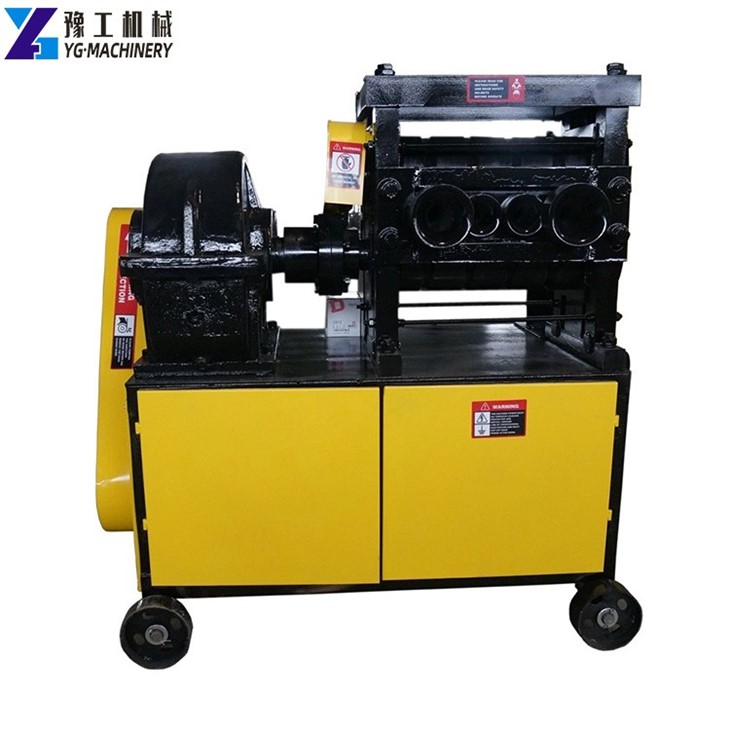
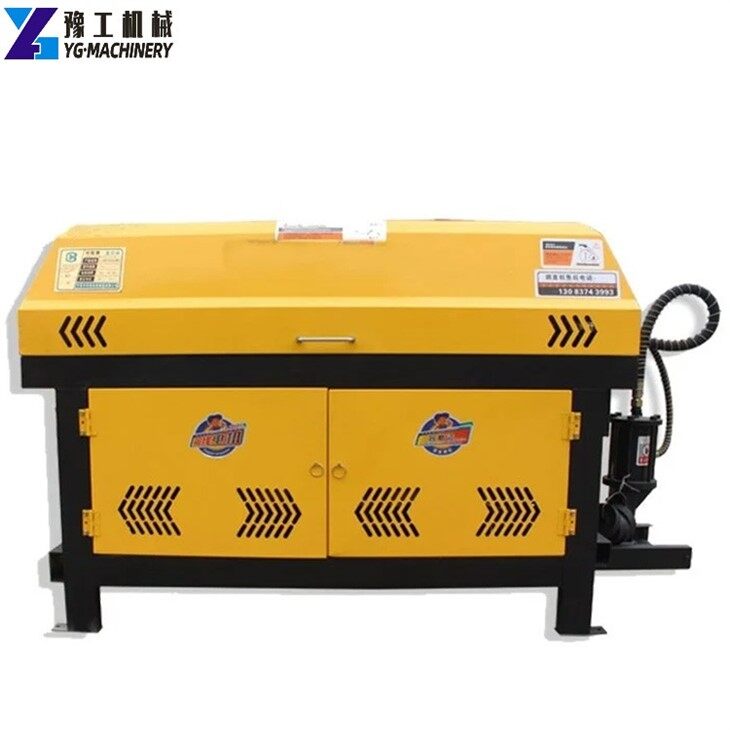
Stroj za ravnanje armaturnih palic je eden od strojev za obdelavo jeklenih palic. Uporablja se za ravnanje in rezanje jeklenih palic s premerom manj kot 14 mm. Dolžino reza lahko prilagodite glede na zahteve kupca. Prilagodi se lahko za ravnanje in rezanje žice iz nerjavečega jekla, aluminijaste žice, hladno vlečene žice, s plastiko prevlečene jeklene žice itd., s čistimi rezi, majhnimi napakami in dobrim delovanjem.
Tehnični parametri stroja za ravnanje in rezanje armatur
|
Model |
YGT 4-14 |
YGT 5-16 |
|
Območje nastavitve premera |
4-14 mm (jeklo stopnje 3) |
5-16 mm (jeklo stopnje 3) |
|
Hitrost vlečenja žice |
50m/min |
50m/min |
|
Moč vlečnega motorja |
2,2 kW-6 |
2,2 kW-6 |
|
Moč modulacijskega motorja |
7,5 kW-4 |
15kw-4 |
|
Prekinite napajanje motorja |
5,5 kW |
5,5 kW-4 |
|
Napaka pri rezanju |
±0.5-1cm |
±0.5-1cm |
|
Dolžina žice |
800-9000 mm (lahko se podaljša) |
800-9000 mm (lahko se podaljša) |
|
stopnja ravnanja |
±2 mm/m |
±2 mm/m |
|
Utež |
1500 kg |
1500 kg |
|
Velikost |
2800*650*1200 mm |
3300*650*1300 mm |
Področje uporabe ravnalnega stroja
Ima značilnosti razumne strukture in priročnega, varnega in zanesljivega delovanja. Primeren je za ravnanje kokošjih kletk, kletk za zajce, gradbenih mrež, raznih varilnih žic, rezalnih žic za plošče in mrežnih žic posebnih oblik.
Načelo delovanja stroja za ravnanje armatur
Struktura je takšna, da se visokohitrostni rotor vrti, da prilagodi kot matrice za ravnanje, da doseže učinek ravnanja, nato pa kolo za navoje zavrti nit naprej. Ko doseže zahtevano velikost, se žica dotakne pozicionirnega ključa in premakne stezo za 5 mm. Zgornji udarec pritisne na navpični rezalnik žice in ga takoj odreže. Žica pritisne na ležaj odprtine skozi tlačno ploščo na navpičnem rezalniku žice in žica samodejno pade na nosilec žice; če želite spremeniti dolžino, premaknite pozicionirni ključ.
Varnost delovanja CNC stroja za ravnanje jeklenih palic
- Namestitev stroja mora biti stabilna in ohranjati vodoravni položaj. Motor mora biti dobro ozemljen in sprejeti je treba ukrepe za zaščito pred dežjem, ko je na prostem.
- Pri obdelavi dolgih jeklenih palic je potrebna pomoč in upoštevanje navodil operaterja. Ne potiskajte ali vlecite po mili volji.
- Stojalo za material in korito za material morata biti nameščena naravnost in poravnana s središčnico vodilne cevi, cevi za ravnanje in rezalne luknje.
- Uporablja se za vrtenje vztrajnika, preverjanje vrtljivega mehanizma in delovne naprave, nastavitev razmika, zategovanje vijakov in po potrditvi, da je normalno, zagon prostega teka, preverite, ali ležaji ne povzročajo neobičajnega hrupa in zobje zobnikov biti v dobrem stanju. Operacija se lahko izvede šele po daljši rotaciji.
- Izberite ustrezno hitrost ravnanja in hitrost vrtenja glede na premer jeklene palice za ravnanje. Ne podajajte materialov, dokler ravnalni blok ni pritrjen in zaščitni pokrov zaprt. Med delovanjem je strogo prepovedano odpiranje vsakega zaščitnega pokrova ali prilagajanje reže.
- Po vstavitvi jeklenih palic je treba ohraniti določeno razdaljo med navijalom in vlečnim kolesom in se jim ne sme približati.
- Pred dovajanjem je treba odrezati neravno glavo materiala in pred vodilno cev namestiti jekleno cev dolžine enega metra.
- Po operaciji je treba ravnalni blok ravnalnega cilindra dvakrat odpreti in vrniti v prvotni položaj. Hkrati je treba prednapeto vzmet vrniti v prvotni položaj.


